


Увод у технологију фотолитографије
Историја развоја фотолитографске технологије
Откако је Џек С. Килби изумео прво интегрисано коло на свету 12. септембра 1958. године, интегрисана кола су доживела брз развој више од 50 година. Минимална ширина линије је сада између 20 и 30 нм. време, улазећи у дубоки субмикронски опсег. Технологија фотолитографије, једна од кључних технологија, такође је еволуирала од почетне употребе увећавајућих сочива сличних онима у фотографској опреми до данашњег типа урањања од 1,35 високог нумеричког отвора, који има могућност да аутоматски контролише и подешава квалитет слике, са пречником од више од пола метра и тежине од пола тоне. гигантски сет сочива. Функција фотолитографије је штампање узорака полупроводничких кола на силиконским плочицама слој по слој. Његова идеја потиче од дугогодишње технологије штампања. Разлика је у томе што штампање бележи информације коришћењем мастила да би се произвеле промене у рефлексији светлости на папиру. , док фотолитографија користи фотохемијску реакцију светлости и супстанци осетљивих на светлост за постизање промена контраста.
Технологија штампања се први пут појавила у касној династији Хан у Кини. Више од 800 година касније, Би Шенг из династије Сонг направио је револуционарна побољшања и трансформисао штампање фиксних блокова у штампање на покретном типу, које се потом брзо развијало. Данас је развијена технологија ласерског фототипирања. „Фотолитографија“ у садашњем смислу почела је покушајима Алојза Сенефедлера 1798. Када је покушао да објави своју књигу у Минхену, у Немачкој, открио је да ако је уљаном оловком цртао илустрације на порозном кречњаку и навлажио неисцртане површине водом , мастило би било само лепак тамо где сте цртали оловком. Ова техника се зове литографија, или цртање на камену. Литографија је била претеча модерне вишеструке регистрације.
Основне методе фотолитографије
Иако постоје неке сличности, фотолитографија у интегрисаним колима користи светлост уместо мастила, а области са мастилом и без мастила постају области са светлом и без светла на маски. У индустрији производње интегрисаних кола, литографија се стога назива и фотолитографија или литографија. Баш као што се мастило на бази уља селективно наноси на кречњак, светлост може да прође само кроз провидне области на маски, а пројектована светлост се снима на материјал осетљив на светлост који се зове фоторезист. Једноставан шематски дијаграм процеса фотолитографије приказан је на слици 7.1.

Пошто фоторезист пролази кроз промену у брзини растварања у развијачу након излагања ултраљубичастом (УВ) светлу, узорак на маски се преноси на слој фоторезиста на врху силицијумске плочице. Подручја покривена фоторезистом могу постићи даљи пренос узорка маске спречавањем даље обраде (као што је нагризање или имплантација јона).
Од 1960. године, фотолитографска технологија се може поделити на следећа три типа: контактна експозиција, експозиција близине и експозиција пројекције. Најранији је био контакт или излагање у близини, што је било главни ток производње до средине{1}} века. За контактно излагање, пошто теоретски не постоји размак између маске и врха силиконске плочице, резолуција није проблем. Међутим, пошто ће контакт изазвати дефекте због хабања маске и фоторезиста, људи су коначно изабрали експозицију у близини. Наравно, у експозицији близине, иако се избегавају дефекти, резолуција експозиције у близини је ограничена на 3μм или више због присуства празнина и расејања светлости. Теоријска граница резолуције експозиције близине је

међу њима,
к представља параметре фоторезиста, обично између 1 и 2;
ЦД представља минималну величину, односно критичну димензију, која обично одговара минималној разрешивој ширини линије просторног периода;
λ се односи на таласну дужину експозиције;
г представља растојање од маске до отвора на површини фоторезиста (г=0 одговара експозицији контакта)
Пошто је г обично већи од 10 μм (ограничено равношћу површине маске и силицијумске плочице), резолуција је веома ограничена, као што је 3 μм за таласну дужину осветљења од 450 нм. Експозиција контакта може да достигне 0,7 μм.
Да би се превазишле двоструке потешкоће дефеката и резолуције, предложена је шема пројекције експозиције, у којој су маска и силицијумска плочица раздвојене више од неколико центиметара. Оптичка сочива се користе за сликање узорка сочива на маски на силиконској плочици. Како тржиште захтева веће величине чипова и строжу контролу униформности ширине линије, експозиција пројекције је такође постепено еволуирала од првобитне
потпуна експозиција силицијумске плочице до пуног излагања скенирању силицијумске плочице (погледајте слику 7.2 (а))
постепена експозиција (видети слику 7.2 (б))
експозиција корак и скенирање (видети слику 7.2 (ц))

Целокупна силицијумска плочица 1:1 метода експозиције има једноставну структуру и не захтева високу монохроматичност светлости. Међутим, како величина чипа и величина силицијумске плочице постају све веће и веће, а ширина линије постаје све финија и финија, оптички систем не може истовремено да пројектује узорак на целу силицијумску плочицу без утицаја на квалитет слике, а излагање блока постаје неизбежно .
Једна од метода излагања блоковима је метода скенирања целе силицијумске плочице, као што је приказано на слици 7.2 (а). Овај метод континуирано скенира и излаже узорак на маски силиконској плочици кроз видно поље у облику лука. Систем користи два сферна огледала са истом оптичком осом, а њихов радијус закривљености и уградно растојање су одређени захтевом да нема аберације.
Међутим, како величина чипа и величина силицијумске плочице постају све веће и веће, а ширина линије постаје све финија и финија, експозиција 1к чини све тежим да се направи маска са високом прецизношћу производње узорка и прецизношћу постављања.
Стога је касних 1970-их настала машина са смањеним увећањем, блок експозицијом. Узорак чипа је изложен силицијумској плочици један по један, као што је приказано на слици 7.2 (б). Због тога се овај систем експозиције са смањеним увећањем назива степ-анд-репеат систем или степер.
Међутим, како величина чипа и величина силицијумске плочице постају све веће, а контрола ширине линије постаје строжа, чак ни техничке могућности степера не могу да задовоље потребе. Решавање контрадикције између ове потражње и тренутне технологије директно је довело до рођења машине за експозицију корак и скенирање, као што је приказано на слици 7.2 (ц). Овај уређај је хибрид који комбинује предности ране машине за скенирање са пуним вафером и касније машине за експозицију корак и понављање: маска се скенира и пројектује уместо да се пројектује одједном, а цела силицијумска плочица је такође изложена у блокова. Овај уређај преноси оптичке потешкоће на високо механичко позиционирање и контролу. Овај уређај се до данас користи у индустрији, посебно у производњи полупроводничких чипова на 65нм и испод технолошких чворова.
Главни произвођачи литографских машина у свету су АСМЛ у Холандији, Никон и Цанон у Јапану и други произвођачи литографских машина које нису у пуној величини, као што је Ултрастеппер.
Производња домаћих напредних машина за скенирање литографије почела је касно. После 2002, углавном га је развио Схангхаи Мицроелецтроницс Екуипмент Цо., Лтд. (СМЕЕ). Домаће литографске машине су се развиле од поправке половних машина за литографију до самосталног развоја и производње машина за литографију. Најнапреднија машина за литографију која се тренутно развија је 193нм ССА600/20 (види слику 7.3). Иако и даље постоји велики јаз у односу на напредни светски ниво, треба рећи да је постигнут задовољавајући напредак. Његов нумерички отвор бленде је 0,75, стандардно поље експозиције је 26 × 33 мм, резолуција је 90 нм, тачност преклапања је 20 нм, а производни капацитет од 300 мм је 80 комада на сат.

Други начини преноса слике
Добро је познато да је један правац за даљи развој фотолитографије смањење таласне дужине. Међутим, овај напор је ометен факторима као што су развој одговарајућих 157нм фотоотпорника, заштитних филмова за маске (пеликуле) и обима производње материјала за сочива као што је калцијум флуорид (
). Међутим, у последњих 20 година, људи су уложили много истраживања у фотолитографију екстремне ултраљубичасте (ЕУВ) таласне дужине. Ова технологија користи екстремно ултраљубичасто светло од 13,5 нм које емитује ксенон или калајна плазма генерисана јаким ласерима или високонапонским пражњењима. Иако је висока резолуција коју доноси ЕУВ технологија веома атрактивна, ова технологија такође има многе техничке потешкоће, као што је огледало лако контаминирано материјалом прскања који ствара импулс, екстремно ултраљубичасто светло се лако апсорбује (што захтева да систем има изузетно висок вакуум и минималан број рефлектујућих сочива), строги захтеви за маску (без дефеката и висока рефлективност), одблесак изазван кратком таласном дужином, брзина реакције фоторезиста и резолуција итд.
Поред коришћења традиционалног светла за преношење узорка маске, људи такође траже друге методе микролитографије, као што су рендгенски зраци, наноотисак, директно писање вишеелектронским снопом, електронски сноп, пројекција јонског снопа итд.
Системски параметри фотолитографије
Таласна дужина, нумерички отвор, средњи индекс преламања простора слике
Раније је поменуто да се резолуција експозиције у близини брзо погоршава како се растојање између маске и силицијумске плочице повећава. У методи пројекцијске експозиције, оптичка резолуција се одређује следећом формулом, тј.

међу њима,
представља пропорционални коефицијент који карактерише тежину процеса фотолитографије. Уопштено говорећи,
је између {{0}}.25 и 1.0. Ово је заправо позната Рејлејева формула. Према овој формули, оптичка резолуција је одређена таласном дужином λ, нумеричким отвором НА и процесом
. Ако треба да одштампате мањи узорак, метода која се користи може бити да истовремено смањи таласну дужину експозиције, повећа нумерички отвор, смањи
вредност, или промените један од фактора. У овом одељку ћемо прво представити постојеће резултате побољшања резолуције смањењем таласне дужине и повећањем нумеричке бленде. Како побољшати резолуцију смањењем
фактор под претпоставком фиксне таласне дужине и нумеричког отвора биће дискутовано касније.
Иако кратка таласна дужина може да постигне високу резолуцију, неколико других важних параметара који се односе на извор светлости такође се морају узети у обзир, као што су интензитет светлости (осветљеност), фреквентни опсег и кохерентност (кохерентност ће бити детаљно описана касније). После свеобухватног скрининга, живина лампа високог притиска је изабрана као поуздан извор светлости због своје осветљености и многих оштрих спектралних линија. Различите таласне дужине експозиције се могу изабрати коришћењем филтера различитих таласних дужина. Могућност одабира једне таласне дужине светлости је кључна за фотолитографију, јер ће општи степер произвести хроматску аберацију за немонохроматско светло, што резултира смањењем квалитета слике. Г линија, Х линија и И линија које се користе у индустрији односе се на спектре живине лампе од 436 нм, 405 нм и 365 нм које користи машина за експозицију (види слику 7.4).

Пошто оптичка резолуција И-лине степера може да достигне само 0.25 μм, захтев за вишом резолуцијом је гурнуо таласну дужину експозиције на краћу таласну дужину, као што је Дееп Ултравиолет (ДУВ) спектар {{3} }нм. Међутим, проширење живиних лампи високог притиска у дубоком ултраљубичастом није идеално, не само због недовољног интензитета, већ и због тога што ће зрачење у дуготаласном опсегу производити топлоту и деформације. Уобичајени ултраљубичасти ласери такође нису идеални, као што су аргон-јонски ласери, јер ће прекомерна просторна кохерентност изазвати мрље и утицати на уједначеност осветљења. Насупрот томе, ексцимер ласери су одабрани као идеални извори светлости за дубоку ултраљубичасту светлост због својих следећих предности.
(1) Њихова велика излазна снага максимизира продуктивност машине за литографију;
(2) Њихова просторна некохерентност, за разлику од других ласера, елиминише спекле;
(3) Велика излазна снага олакшава развој одговарајућих фотоотпорника;
(4) Оптички, способност производње дубоког ултраљубичастог излаза са уском фреквенцијом (уско само неколико пм) омогућава дизајнирање висококвалитетних сочива машина за литографију од потпуног кварца.
Због тога су ексцимер ласери постали главни извор светлости за осветљење на производним линијама интегрисаних кола од 0.5μм и ниже, а најранији извештај су објавили Јаин ет ал. Конкретно, два ексцимер ласера, криптон флуорид (КрФ) са таласном дужином од 248 нм и аргон флуорид (АрФ) са таласном дужином од 193 нм, показали су одличне перформансе у погледу енергије излагања, пропусног опсега, облика зрака, животног века и поузданости. Због тога се широко користе у напредним машинама за степ-анд-сцан литографију, као што су АСМЛ-ов Твинсцан КСТ: 1000Х (КрФ), Твинсцан КСТ: 1450Г (АрФ) и Никонов НСР-С210Д (КрФ), НСР{{11 }}Ф (АрФ).
Наравно, људи и даље траже изворе светлости краће таласне дужине, као што је ласер од 157 нм који генеришу молекули флуора
Међутим, због потешкоћа у развоју одговарајућих фотоотпорника, маски заштитних филмова (пеликула) и обима производње материјала сочива калцијум флуорида (
), технологија литографије од 157 нм може продужити процес полупроводника само за један чвор, односно са 65 нм на 45 нм; док је претходни развој технологије литографије од 193 нм проширио производни чвор са 130 нм на два чвора: 90 нм и 65 нм, што је резултирало коначним напуштањем напора да се комерцијализује масовна производња технологије литографије од 157 нм. Развој таласне дужине експозиције са процесним чворовима приказан је на слици 7.5.

Поред скраћивања таласне дужине експозиције, други начин за побољшање резолуције је повећање нумеричке бленде (НА) уређаја за пројекцију/скенирање.
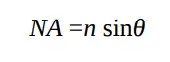
Где н представља индекс преламања у простору слике, а θ представља максималну половину угла сочива објектива у простору слике, као што је приказано на слици 7.6.

Ако је медијум простора слике ваздух или вакуум, његов индекс преламања је близу 1.0 или 1.0, а нумерички отвор је синθ. Што је већи угао сочива објектива у простору слике, већа је резолуција оптичког система. Наравно, ако растојање између сочива и силицијумске плочице остане непромењено, што је већи нумерички отвор, већи је и пречник сочива. Што је већа величина сочива, већа је потешкоћа у производњи и сложенија је структура.
Обично је максимални могући нумерички отвор одређен производношћу и трошковима производње технологије сочива. Тренутно, типична машина за скенирање И-лине литографије (АСМЛ-ов Твинсцан КСТ: 450Г) је опремљена сочивом са максималним НА од 0.65, које може разликовати густе линије од 22{ {11}}нм и просторни период од 440 нм. Највећи нумерички отвор таласне дужине криптон флуорида (КрФ) је 0,93 (АСМЛ Твинсцан КСТ: 1000Х), што може разликовати густе линије од 80 нм (просторни период од 160 нм). Најнапреднија АрФ литографска машина има нумерички отвор од 0,93 (АСМЛ-ов Твинсцан КСТ: 1450Г), који може да штампа 65нм густе линије (120нм просторни период).
Као што је раније поменуто, нумерички отвор бленде се може повећати не само повећањем угла бленде сочива у простору слике, већ и повећањем индекса преламања простора слике. Ако се за попуњавање простора слике користи вода уместо ваздуха, индекс преламања простора слике ће се повећати на 1,44 на таласној дужини од 193 нм. Ово је еквивалентно повећању 0.93 НА у ваздуху на 1,34 НА одједном. Резолуција је побољшана за 30% до 40%. Стога је 2001. почела нова ера литографије уроњавања. Најнапредније комерцијалне машине за скенирање уроњавањем су АСМЛ-ов Твинсцан НКСТ: 1950и и Никонов НСР-С610Ц, као што је приказано на сликама 7.7 (а) и 7.7 (б). Ситуација имерзионе литографије биће детаљно описана касније.

Представљање резолуције фотолитографије
Раније је поменуто да је резолуција фотолитографије одређена нумеричким отвором и таласном дужином система, а наравно да је повезана са методом побољшања резолуције фотолитографије која се односи на фактор
. Овај одељак углавном уводи како проценити резолуцију процеса фотолитографије. Знамо да је резолуција оптичког система дата чувеним Рејлијевим критеријумом. Када су два тачкаста извора светлости исте величине близу један другом, растојање од њиховог центра до центра је једнако растојању од максималне вредности до прве минималне вредности интензитета светлости сваког извора светлости снимљеног оптичким инструментом, оптички систем не може да разликује да ли је у питању два или један извор светлости, као што је приказано на слици 7.8. Међутим, чак и ако испуњава Рејлијев критеријум, интензитет светлости у области између два тачкаста извора светлости је и даље нижи од вршне вредности, са контрастом од око 20%. За линијски извор светлости, када је ширина извора светлости бесконачно мала, за оптички систем са нумеричким отвором НА и таласном дужином извора светлости за осветљење од λ, дистрибуција интензитета светлости у равни слике је

То јест, интензитет светлости достиже прву минималну тачку у односу на централну позицију слике (2НА). И0 представља интензитет светлости у центру слике. Може се сматрати да је минимално растојање које овај оптички систем може да разреши λ/(2НА). На пример, када је таласна дужина 193 нм, а НА 1,35 (урањање), минимална раздаљина резолуције оптичког система је 71,5 нм.
Наравно, за процес фотолитографије, да ли то значи да се образац са просторним периодом од 71,5 нм може штампати? Одговор је не. Постоје два разлога:
① Процес захтева одређену маргину и индикаторе процеса да би били масовно произведени;
② Тачност комерцијалне производње свих машина и опреме и свеобухватност перформанси машине, тако да машина може да штампа густе линије на граници резолуције и изолованим узорцима, а такође мора да минимизира утицај преосталих аберација на процес.
За машину за литографију од 1,35 НА, АСМЛ обећава да је минимални просторни период узорка који се може произвести 76 нм, односно 38 нм густе линије са једнаким размаком. У процесу фотолитографије, гранична резолуција је само референтне вредности. У конкретном раду говоримо само о томе колико је велики процесни прозор у одређеном просторном периоду и одређеној ширини линије и да ли је довољан за масовну производњу. Параметри који карактеришу прозор процеса биће детаљно размотрени у одељку 7.4. Ево кратког увода. Обично параметри који карактеришу прозор процеса укључују географску ширину експозиције (ЕЛ), дубину фокуса или дубину фокуса (ДОФ), фактор грешке маске (МЕФ), тачност преклапања, униформност ширине линије итд.
Географска ширина експозиције се односи на максимално дозвољено одступање енергије експозиције унутар дозвољеног опсега варијације ширине линије. На пример, за линију са ширином линије од 90нм, ширина линије се мења са енергијом за 3нм/мЈ, а дозвољени опсег варијације ширине линије је ±9нм, тада је дозвољени опсег варијације енергије експозиције 9×2/{ {5}}мЈ. Ако је енергија експозиције 30мЈ, енергетска ширина је 20% у односу на енергију експозиције.
Дубина фокуса је генерално повезана са перформансама контроле фокуса машине за литографију. На пример, тачност контроле фокуса литографске машине од 193 нм, укључујући стабилност фокалне равни машине, закривљеност поља сочива, астигматизам, тачност нивелисања и равност платформе силицијумске плочице, је 120 нм. Тада минимална дубина фокуса процеса који се може масовно производити треба да буде изнад 120 нм. Ако се дода утицај других процеса, као што је хемијско-механичка планаризација, потребно је побољшати минималну дубину фокуса, као што је 200 нм. Наравно, као што ће бити речи касније, побољшање дубине фокуса може бити на рачун енергетске маргине.
Фактор грешке маске (МЕФ) се дефинише као однос одступања ширине линије силицијумске плочице услед одступања ширине линије на маски и одступања на маски, као што је приказано у формули (7-5).

Нормално, МЕФ је близу или једнак 1.0. Међутим, када се просторни период узорка приближи граници дифракције, МЕФ ће се брзо повећати. Превелик фактор грешке ће узроковати погоршање униформности ширине линије на силиконској плочици. Или, у складу са датим захтевом за униформност ширине линије, униформност ширине линије маске је превисока.
Тачност преклапања је генерално одређена кораком, прецизношћу синхронизације скенирања, контролом температуре, аберацијом сочива и стабилношћу аберације покретне платформе на машини за литографију. Наравно, тачност преклапања зависи и од препознавања и тачности очитавања ознаке преклапања, утицаја процеса на ознаку преклапања, деформације процеса на силицијумској плочици (као што су различити процеси загревања, процеси жарења) итд. Модерна литографска машина може да компензује равномерно ширење силицијумске плочице, а такође може да надокнади неуједначено изобличење силицијумске плочице, као што је софтвер ГридМаппер за „мапирање мреже“ који је покренуо АСМЛ. Може да исправи изобличење мреже експозиције нелинеарне силицијумске плочице.
Уједначеност ширине линије је подељена у две категорије: уједначеност унутар области експозиције (унутар поља) и униформност између области експозиције (међупоља).
Уједначеност ширине линије унутар области експозиције углавном је одређена униформношћу ширине линије маске (преношена кроз фактор грешке маске), енергетском стабилношћу (током скенирања), униформношћу осветљења унутар прореза за скенирање, униформношћу фокуса/нивелисања за сваку тачку у области експозиције, сочивом аберација (као што је кома, астигматизам), грешка у тачности синхронизације скенирања (покретна стандардна девијација, МСД) итд.
Уједначеност ширине линије између области експозиције углавном је одређена стабилношћу енергије осветљења, уједначеношћу дистрибуције дебљине филма подлоге силицијумске плочице на површини силицијумске плочице (углавном због уједначености премаза лепка и униформности дебљине филма коју доносе други процеси), равности силицијумске плочице површина, уједначеност печења везаног за развијач, уједначеност прскања развијача итд.
Ток процеса фотолитографије
Основни ток процеса фотолитографије 8-корак приказан је на слици 7.9.

корак{0}}ХМДС површинска обрада
корак{0}}Лепљење
корак03-Печење пре излагања
корак04-Поравнавање и експозиција
корак05-Печење након излагања
корак{0}}Развој
корак07-Печење након развоја
корак{0}}Мерење
1. Предтретман површине гасне силиконске плочице
Пре фотолитографије, силицијумска плочица ће бити подвргнута мокром чишћењу и испирању дејонизованом водом да би се уклонили загађивачи. Након чишћења, површину силицијумске плочице потребно је хидрофобовати да би се побољшала адхезија између површине силицијумске плочице и фоторезиста (обично хидрофобног). Хидрофобни третман користи материјал који се зове хексаметилдисилазан, са молекулском формулом (ЦХ₃)3СиНХСи(ЦХ₃)₃, производи се пара хексаметилдисилазана (ХМДС). Ова предтретман гаса је слична употреби прајмера у спреју на дрвету и пластици пре фарбања. Улога хексаметилдисилазана је да хемијском реакцијом замени хидрофилни хидроксил (ОХ) на површини силицијумске плочице хидрофобним хидроксилом (ОХ).ОСи(ЦХ₃)₃.Да би се постигла сврха претходног третмана
Температура претходног третмана гаса се контролише на 200-250 степени, а време је углавном 30 с. Уређај за предтретман гаса је повезан са стазом вафера за обраду фоторезиста, а његова основна структура је приказана на слици 7.10.

2. Спин-цоатед фоторесист, антирефлексни слој
Након претходног третмана гасом, фоторезист треба премазати на површини силицијумске плочице. Метода премазивања која се најчешће користи је метода центрифугирања. Фоторезист (око неколико милилитара) се прво транспортује цевоводом до центра силицијумске плочице, а затим ће се силицијумска плочица ротирати и постепено убрзавати док се не стабилизује на одређеној брзини (брзина одређује дебљину лепка, а дебљина је обрнуто пропорционална квадратном корену брзине). Када се силицијумска плочица заустави, њена површина је у основи сува и дебљина је стабилна на унапред подешеној величини. Уједначеност дебљине превлаке треба да буде унутар ±20А („А, изговара се „ангстром”, је јединица дужине у физици честица. 1А је једнако
м, што је једна десетина нанометра) на 45нм или више напредних технолошких чворова. Обично постоје три главне компоненте фоторезиста, органска смола, хемијски растварач и фотоосетљиво једињење (ПАЦ).
Детаљни фоторезист ће бити разматран у поглављу о фоторезисту. Овај одељак говори само о основној динамици флуида. Процес наношења премаза је подељен у три корака:
① Транспорт фоторезиста;
② Убрзати ротацију силиконске плочице до коначне брзине;
③ Ротирајте константном брзином док се дебљина не стабилизује на унапред подешеној вредности;
Коначна дебљина фоторезиста је директно повезана са вискозитетом фоторезиста и коначном брзином ротације. Вискозност фоторезиста се може подесити повећањем или смањењем хемијског растварача. Механика течности за центрифугирање је пажљиво проучавана.
Високи захтеви за уједначеност дебљине фоторезиста могу се постићи потпуном контролом следећих параметара:
① Температура фотоотпора;
② Температура околине;
③ Температура силицијумске плочице;
④ Проток издувних гасова и притисак модула за облагање;
Како смањити недостатке у вези са премазом је још један изазов. Пракса показује да коришћење следећег процеса може значајно смањити појаву недостатака.
(1) Сам фоторезист мора бити чист и без честица. Пре наношења премаза мора да се користи процес филтрације, а величина пора филтера мора да испуњава захтеве технолошког чвора.
(2) Сам фоторезист не сме да садржи никакав помешани ваздух, јер ће мехурићи изазвати дефекте слике. Мехурићи се понашају слично честицама.
(3) Дизајн посуде за премазивање мора конструктивно спречити прскање избаченог фотоотпорника.
(4) Систем за пумпање за испоруку фоторезиста мора бити пројектован тако да може да усисава назад након сваке испоруке фоторезиста. Функција усисног назад је да усисава вишак фоторезиста из млазнице назад у цевовод како би се избегло да вишак фоторезиста капље на силицијумску плочицу или да се вишак фоторезиста исуши и изазове грануларне дефекте током следеће испоруке. Повратно дејство усисавања треба да буде подесиво да спречи улазак вишка ваздуха у цевовод.
(5) Одвајање ивица плочице (ивица Растварач који се користи у процесу уклањања куглица (ЕБР) треба добро контролисати. Током процеса центрифугирања силицијумских плочица, фоторезист ће тећи до ивице силицијумске плочице и са ивице силицијумска плочица на полеђини силицијумске плочице услед центрифугалне силе ће се формирати круг остатка фоторезиста на ивици силицијумске плочице због њене површинске напетости, као што је приказано на слици 7.11 Ако се не уклони, овај круг перли ће се ољуштити и формирати честице након сушења и пасти на силицијумску плочицу, алат за пренос силицијумске плочице и опрему за обраду силицијумских плочица, што ће додатно довести до повећања стопе оштећења. Остаци фоторезиста на полеђини силицијумске плочице ће се залепити за платформу силицијумске плочице (заглавље за плочице), узрокујући лошу адсорпцију силицијумске плочице, узрокујући дефокусирање експозиције и повећање грешака преклапања. Обично је уређај за уклањање ивица инсталиран у фоторезисту опрема за премазивање. Функција уклањања фоторезиста на одређеном растојању од ивице силицијумске плочице се постиже ротацијом силиконске плочице на ивици силиконске плочице (једна млазница на врху и једна на дну, а положај млазнице од ивица силиконске плочице је подесива).

(6) Након пажљивог прорачуна, установљено је да је око 90% до 99% фоторезиста издвојено из силицијумске плочице и потрошено. Људи су покушали да претходно обрађују силицијумску плочицу пре него што заврте фоторезист на силицијумској плочици користећи хемијски растварач који се зове пропилен гликол метил етар ацетат (молекулска формула ЦХ₃ЦООЦХ(ЦХ₃)ЦХ₃ОЦХ₃), ПГМЕА). Овај метод се назива премаз за смањење отпорности (РРЦ). Међутим, ако се овај метод користи неправилно, доћи ће до кварова. Дефекти могу бити повезани са хемијским утицајем на интерфејсу РРЦ-фотоотпорника и контаминацијом РРЦ растварача амонијаком у ваздуху.
(7) Одржавајте издувни притисак развијача или модула за развијање како бисте спречили прскање сићушних капљица развијача током процеса развоја када се силицијумска плочица ротира.
Пошто се вискозитет фоторезиста мења са температуром, различите дебљине се могу добити намерним променом температуре силицијумске плочице или фоторезиста. Ако су различите температуре подешене у различитим областима силицијумске плочице, на силиконској плочици се могу добити различите дебљине фотоотпора. Оптимална дебљина фоторезиста може се одредити законом ширине линије и дебљине фоторезиста (кривуља замаха) да би се уштедели силиконске плочице, време машине и материјали. Дискусија о кривинама љуљања биће дискутована у наредним поглављима. Начин и принцип центрифугирања антирефлексног слоја су исти.
3. Печење пре излагања
Након што се фоторезист нанесе на површину силиконске плочице, мора се испећи. Сврха печења је да се отерају скоро сви растварачи. Ово печење се назива „печење пре излагања” или „пре-печење” јер се врши пре излагања. Претходно печење побољшава пријањање фоторезиста, побољшава униформност фоторезиста и контролише уједначеност ширине линије током процеса нагризања. У хемијски појачаном фоторезисту поменутом у одељку 6.3, претходно печење се такође може користити за промену дужине дифузије фотокиселине до одређене мере како би се прилагодили параметри прозора процеса. Типична температура и време пре печења су 90-100 степени, око 30 с. Након претходног печења, силицијумска обланда ће се преместити са грејне плоче која се користи за печење на хладну плочу да би се вратила на собну температуру у припреми за корак излагања.
4. Поравнање и експозиција
Кораци након претходног печења су поравнавање и излагање. У методи експозиције пројекције, маска се помера на унапред дефинисану приближну позицију на силицијумској плочици, или на правилан положај у односу на постојећи образац на силиконској плочици, а затим сочиво преноси свој узорак на силицијумску плочицу путем фотолитографије. За излагање близине или контакта, узорак на маски ће бити директно изложен силицијумској плочици од извора ултраљубичастог светла.
За први слој шара, можда неће бити шара на силиконској плочици, а фотолитографска машина помера маску у односу на унапред дефинисану (метода диференцијације чипа) приближну позицију на силиконској плочици (у зависности од тачности бочног постављања силицијумске плочице на платформи фотолитографске машине, углавном око 10 до 30 μм).
За други слој и следеће шаре, фотолитографска машина треба да поравна ознаку поравнања остављену од експозиције претходног слоја да би прештампала маску овог слоја на постојећи образац претходног слоја. Ова тачност преклапања је обично 25% до 30% минималне величине шаблона. На пример, у 90нм технологији, тачност преклапања је обично 22 до 28нм (3 пута више од стандардне девијације). Када прецизност поравнања испуни захтеве, експозиција почиње. Светлосна енергија активира компоненте осетљиве на светлост у фоторезисту и покреће фотохемијску реакцију. Главни индикатори за мерење квалитета фотолитографије су генерално резолуција и униформност критичне димензије (ЦД), тачност прекривања и број честица и дефеката.
Основно значење тачности преклапања односи се на тачност поравнања (3σ) графике између два процеса фотолитографије. Ако је одступање од поравнања превелико, то ће директно утицати на принос производа. За врхунске фотолитографске машине, добављачи опште опреме ће обезбедити две вредности за тачност преклапања, једна је двострука грешка преклапања саме машине, а друга је грешка преклапања између два уређаја (различитих уређаја).
5. Печење након излагања
Након што је експозиција завршена, фоторезист треба поново да се пече. Пошто је ово печење након излагања, назива се „печење након излагања“, скраћено као печење након излагања (ПЕБ). Сврха накнадног печења је да се загревањем у потпуности заврши фотохемијска реакција. Фотоосетљиве компоненте настале током процеса експозиције ће се дифундовати под дејством загревања и хемијски реаговати са фоторезистом, мењајући фоторезистентни материјал који је био скоро нерастворљив у течности за развијање у материјал који је растворљив у течности за развијање, формирајући обрасце који су растворљиви. у течности за развијање и нерастворљив у течности развијача у фоторезист филму.
Пошто су ови обрасци у складу са шарама на маски, али нису приказани, називају се и „латентне слике“. За хемијски појачане фоторезисте, превисоке температуре печења или прекомерно време печења ће довести до прекомерне дифузије фотокиселина (катализатора фотохемијских реакција), оштећујући оригинални контраст слике, чиме се смањује уједначеност прозора процеса и ширине линије. Детаљна дискусија биће спроведена у наредним поглављима. Да би се латентна слика заиста приказала, потребан је развој.
6. Развој
Након што је пост-печење завршено, силицијумска плочица ће ући у корак развоја. Пошто је фоторезист после фотохемијске реакције кисео, као развијач се користи јак алкални раствор. Генерално, користи се 2,38% водени раствор тетраметиламонијум хидроксида (ТМАХ) са молекулском формулом (ЦХ3)₄НОХ. Након што фоторезист филм прође кроз процес развоја, експонирана подручја се испиру од стране развијача, а узорак маске се приказује на фоторезист филму на силиконској плочици у облику конкавних и конвексних облика са или без фоторезиста. Процес развоја генерално има следеће кораке:
(1) Претходно прскање (пре-мокро): попрскајте мало дејонизоване воде (ДИ воде) на површину силицијумске плочице да бисте побољшали пријањање развијача на површину силицијумске плочице.
(2) Дозирање развијача (дозирање развијача): испоручите развијач на површину силиконске плочице. Да би сви делови површине силиконске плочице што је више могуће контактирали са истом количином развијача, дозатор за развијање је развио следеће методе. На пример, користите Е2 млазнице, ЛД млазнице итд.
(3) Површински останак развијача (локвица): Након што се развијач прска, потребно је да остане на површини силицијумске плочице неко време, обично од десетина секунди до једног или два минута, како би се омогућило развијачу да у потпуности реагује са фоторезистом.
(4) Уклањање и испирање развијача: Након што се развијач заустави, развијач ће бити избачен, а дејонизована вода ће бити распршена на површину силицијумске плочице да би се уклонио преостали развијач и заостали фрагменти фоторезиста.
(5) Сушење центрифугирањем: Силицијумска плочица се ротира на велику брзину да би се одвојила дејонизована вода на површини.
7. Печење након развоја, печење тврдог филма
Након развоја, пошто је силицијумска плочица изложена води, фоторезист ће апсорбовати нешто воде, што није добро за накнадне процесе као што је мокро нагризање. Због тога је потребно печење тврдог филма да би се избацила вишак воде из фоторезиста. Пошто већина гравирања сада користи плазма гравирање, познато и као „суво гравирање“, печење тврдог филма је изостављено у многим процесима.
8. Мерење
Након што је експозиција завршена, критична димензија (Критичка димензија, скраћено ЦД) формирана литографијом и тачност преклапања треба да се измери (метрологија). Критична димензија се обично мери помоћу скенирајућег електронског микроскопа, док се тачност преклапања мери оптичким микроскопом и детектором слике са спојеним наелектрисањем (ЦЦД). Разлог за коришћење скенирајућег електронског микроскопа је тај што је ширина линије у процесу полупроводника генерално мања од таласне дужине видљиве светлости, као што је 400 до 700 нм, а таласна дужина еквивалента електрона електронског микроскопа је одређена напоном убрзања електрон. Према принципима квантне механике, Де Брољева таласна дужина електрона је

Где је х (6,626×10-³⁴Јс) је Планкова константа, м (9,1×10-³¹кг) је маса електрона у вакууму, а в је брзина електрона. Ако је напон убрзања В, де Брољева таласна дужина електрона може се записати као

Где је к (1,609×10-19в) је наелектрисање електрона. Заменом нумеричких вредности, једначина (7-7) се може приближно написати као

Ако је напон убрзања 300В, таласна дужина електрона је 0,07нм, што је довољно за мерење ширине линије. У стварном раду, резолуција електронског микроскопа је одређена вишеструким расејањем електронског зрака у материјалу и аберацијом електронског сочива. Обично је резолуција електронског микроскопа десетине нанометара, а грешка мерења димензије линије је око 1 до 3 нм. Иако је тачност преклапања достигла нанометарски ниво, пошто мерење преклапања захтева само могућност одређивања централне позиције дебље линије, оптички микроскоп се може користити за мерење тачности преклапања.
Слика 7.12 (а) је снимак екрана мерења величине снимљеног скенирајућим електронским микроскопом. Беле двоструке линије и релативне стрелице на слици представљају циљну величину. Контраст слике скенирајућег електронског микроскопа формира се емисијом и сакупљањем секундарних електрона генерисаних бомбардовањем електрона. Може се видети да се више секундарних електрона може прикупити на ивици линије. У принципу, што је више електрона прикупљено, то је тачније мерење. Међутим, пошто се утицај електронског снопа на фоторезист не може занемарити, фоторезист ће се смањити након зрачења електронским снопом, посебно фоторезист од 193 нм. Стога постаје веома важно успоставити равнотежу између мерљивости и минималног поремећаја.

Слика 7.12 (б) је типичан шематски дијаграм преклопног мерења, у коме је дебљина линије генерално 1 до 3 μм, дужина спољне стране оквира је углавном 20 до 30 μм, а дужина унутрашње стране оквира је углавном 10 до 20 μм . На овој слици, различите боје или контрасти које приказују унутрашњи и спољашњи оквири су последица разлика у боји и контрасту рефлектоване светлости узроковане различитим дебљинама различитих слојева танких филмова. Мерење преклапања се постиже одређивањем просторне разлике између централне тачке унутрашњег оквира и средишње тачке спољашњег оквира. Пракса је доказала да све док је обезбеђен довољан интензитет сигнала, чак и оптички микроскоп може постићи тачност мерења од око 1 нм.
Прозор процеса литографије и метода процене интегритета шаблона
Енергетска маргина експозиције, нормализован логаритамски нагиб слике (НИЛС)
У одељку 2 је поменуто да се маргина енергије експозиције (ЕЛ) односи на максимално дозвољено одступање енергије експозиције унутар дозвољеног опсега варијације ширине линије. То је основни параметар за мерење процеса литографије.
Слика 7.13 (а) приказује варијацију узорка литографије са енергијом експозиције и жижном даљином.
Слика 7.13 (б) приказује дводимензионални узорак теста расподеле са различитим енергијама и жижним даљинама изложеним на силицијумској плочици. То је као матрица и назива се и матрица фокуса-експозиције (ФЕМ).
Ова матрица се користи за мерење процесног прозора процеса фотолитографије на једном или више образаца, као што су маргина енергије и дубина фокуса. Ако се додају посебни узорци тестирања на маски, Фоцус-Енерги Матрик може да мери и друге параметре перформанси који се односе на процес и опрему, као што су различите аберације сочива литографске машине, залутало светло (одблесак), фактор грешке маске, дифузија фотокиселина дужина фоторезиста, осетљивост фоторезиста, тачност израде маске итд.

На слици 7.13 (а), сиви графикон представља морфологију попречног пресека фоторезиста (позитивног фоторезиста) након експозиције и развоја. Како енергија експозиције наставља да расте, ширина линије постаје све мања и мања. Како се жижна даљина мења, мења се и вертикална морфологија фоторезиста. Хајде да прво разговарамо о промени са енергијом. Ако је жижна даљина изабрана као -0.1μм, то јест, пројектована жижна раван је 0.1μм испод врха фоторезиста. Ако се ширина линије мери како се мења са енергијом, може се добити крива као што је приказано на слици 7.14.

Ако одаберемо укупну ЦД толеранцију ширине линије као ±10% ширине линије од 90нм, односно 18нм, а нагиб ширине линије који се мења са енергијом експозиције је 6,5нм/(мЈ/цм²), и оптимална енергија експозиције је 20 (мЈ/цм²), тада је енергетска маргина ЕЛ 18/6,5/20=13.8%.
Да ли је довољно? Ово питање се односи на факторе као што су снага машине за литографију, способност контроле производње процеса и захтеви уређаја за ширином линије. Енергетска маргина је такође повезана са способношћу фоторезиста да сачува просторну слику. Уопштено говорећи, на 90нм, 65нм, 45нм и 32нм чворовима, ЕЛ захтев за литографију слоја капије је 15% до 20%, а ЕЛ захтев за слој металног ожичења је око 13% до 15%.
Енергетска маргина је такође директно повезана са контрастом слике, али слика овде није просторна слика са сочива, већ "латентна слика" након фотохемијске реакције фоторезиста. Апсорпција светлости фоторезистом и појава фотохемијских реакција захтевају дифузију компоненти осетљивих на светлост у филму фоторезиста. Дифузија потребна за ову фотохемијску реакцију ће смањити контраст слике. Контраст се дефинише као

Међу њима, У је еквивалентни интензитет светлости „латентне слике“ (заправо густина компоненте осетљиве на светлост).
За густе линије, ако је просторни период П мањи од λ /НА, онда његов еквивалентни интензитет светлости у просторној слици У(к) мора бити синусни талас, као што је приказано на слици 7.15, који се може написати као

Према дефиницији ЕЛ, у комбинацији са формулом (7-10), као што је приказано на слици 7.16, ЕЛ се може написати као следећи израз, тј.

За једнаку линију и размак, ЦД=П/2. Постоји сажетији и интуитивнији израз, наиме

То јест, ако дЦД користи општих 10% ЦД-а, онда је контраст приближно једнак 3,2 пута ЕЛ. Нагиб у формули (7-11) је

Такође се назива нагиб дневника слике (ИЛС). Због своје директне везе са контрастом слике и ЕЛ, такође се користи као важан параметар за мерење прозора процеса литографије. Ако се нормализује, односно помножи са ширином линије, може се добити нормализовани нагиб дневника слике (НИЛС), као што је дефинисано у формули (7-15), тј.

Генерално, У (к) се односи на просторну слику коју сочиво пројектује у фоторезист, што се овде односи на "латентну слику" након фотохемијске реакције фоторезиста. За густе линије са једнаким размаком, ЦД=П/2, а просторни период П је мањи од λ/НА, НИЛС се може написати као

На пример, за меморијски процес од 90нм, ширина линије ЦД је једнака 0.09μм, ако је контраст 50% и просторни период је 0,18μм, онда је НИЛС 1,57.
Дубина фокуса (метод нивелисања)
Дубина фокуса (ДОФ) се односи на максимални опсег варијације жижне даљине унутар дозвољеног опсега варијације ширине линије. Као што је приказано на слици 7.13, фоторезист неће променити само ширину линије већ и морфологију како се жижна даљина мења. Уопштено говорећи, за фоторезисте са високом транспарентношћу, као што су фоторезисти од 193 нм и фоторезисти од 248 нм са високом резолуцијом, када је жижна раван фотолитографске машине на негативној вредности, жижна раван је близу врха фоторезиста; када је однос ширине и висине већи од 2.5-3, због велике ширине линије на дну фоторезиста, може доћи до „подрезивања“, што може да изазове механичку нестабилност и превртање. Када је жижна раван на позитивној вредности, због велике ширине линије на врху жлеба фоторезиста, квадратни углови на врху ће постати заобљени (заокруживање врха). Ово "горње заокруживање" може се пренети на морфологију материјала након гравирања, тако да треба избегавати и "подрезивање" и "заокруживање".
Ако се исцртају подаци о ширини линије на слици 7.13, добиће се крива ширине линије у односу на жижну даљину при различитим енергијама експозиције, као што је приказано на слици 7.17.

Варијација ширине линије са жижном даљином под енергијом експозиције од 16, 18, 20, 22, 24 такође се назива Поиссонова дијаграм.
Ако је дозвољени опсег варијације ширине линије ограничен на ±9нм, максимална дозвољена варијација жижне даљине при оптималној енергији експозиције може се наћи на слици 7.17. И не само то, јер се у стварном раду истовремено мењају и енергија и жижна даљина, као што је дрифт литографске машине, неопходно је добити максимално дозвољени опсег варијације жижне даљине под условом енергетског дрифта. Као што је приказано на слици 7.17, одређени дозвољени опсег варијације ширине линије ЕЛ, као што је ±5% као стандард (ЕЛ=10%), може се користити за израчунавање максималног дозвољеног опсега варијације жижне даљине, који је између 19 и 21 мЈ/цм2. ЕЛ подаци се могу приказати у односу на дозвољени опсег жижне даљине, као што је приказано на слици 7.18. Може се открити да је у процесу од 90нм, под опсегом варијације од 10% ЕЛ, максимални опсег дубине фокуса око 0,30 μм.
Да ли је довољно? Уопштено говорећи, дубина фокуса је повезана са фотолитографском машином, као што је тачност контроле фокуса, укључујући стабилност жижне равни машине, закривљеност поља сочива, астигматизам, тачност нивелисања и равност платформе силицијумске плочице. . Наравно, то је такође повезано са равношћу саме силицијумске плочице и степеном смањења равности изазваног хемијско-механичким процесом равнања. За различите технолошке чворове, типични захтеви за дубину фокуса наведени су у табели 7.1.


Пошто је дубина фокуса толико важна, нивелисање, важан део машине за литографију, је веома критично. Данас најчешће коришћена метода нивелисања у индустрији је одређивање вертикалног положаја з силиконске плочице и углова нагиба Рxи Рy
у хоризонталном правцу мерењем положаја светлосне тачке рефлектоване косим упадним светлом на површину силицијумске плочице, као што је приказано на слици 7.19.

Прави систем је много компликованији, укључујући како одвојити независно з, Рx, и Ри. Пошто ова три независна параметра треба мерити истовремено, један сноп светлости није довољан (постоје само два степена слободе за бочно померање), већ су потребна најмање два снопа светлости.
Штавише, ако је потребно открити з, Рx, и Рyна различитим тачкама на подручју експозиције или прорезу, потребно је повећати број светлосних тачака. Генерално, за подручје експозиције може бити до 8 до 10 мерних тачака. Међутим, ова метода нивелисања има своја ограничења. Пошто се користи косо упадно светло, као што је упадни угао од 15 степени до 20 степени (или упадни угао од 70 степени до 75 степени у односу на вертикални правац површине силицијумске плочице), за површине као што су фоторезист и силицијум диоксид са индекс преламања беле светлости од око 1,5, само око 18% до 25% светлости се рефлектује назад, као што је приказано на слици 7.20, а осталих око 75% до 82% светлости која улази у детектор ће продрети у провидну површину медија . Овај део пропуштене светлости ће наставити да се шири све док не наиђе на непрозирни медијум или рефлектујући медијум, као што је силицијум, полисилицијум, метал, или медијум са високим индексом преламања, као што је силицијум нитрид, а затим се рефлектује.
Према томе, "површина" коју систем за нивелисање заиста детектује биће негде испод горње површине фоторезиста. Пошто задњи крај линије (БЕОЛ) углавном има релативно дебео слој оксида, као што су различити силицијум диоксиди, постојаће одређено одступање жижне даљине између предњег краја линије (ФЕОЛ) и задњи део, углавном између 0.05 и 0,20 μм, у зависности од дебљине провидног медијума и рефлективности непрозирног медијума. Због тога, у позадини, дизајн чипа треба да буде што уједначенији; у супротном, због неравномерне дистрибуције густине шаре, то ће изазвати грешке у нивелирању, што ће увести нетачну компензацију нагиба и изазвати дефокус.

Генерално постоје два режима за нивелисање фотолитографских машина:
(1) Планарни режим: измерите висину неколико тачака на површини експозиције или целе силицијумске плочице, а затим пронађите раван према методи најмањих квадрата;
(2) Динамички режим (искључиво за машине за скенирање фотолитографије): динамички измерите висину неколико тачака у подручју скенираног прореза, а затим континуирано компензујте дуж правца скенирања. Наравно, важно је знати да се повратна информација нивелисања постиже померањем платформе силицијумске плочице горе-доле и нагињањем у правцу не-скенирања. Његова компензација може бити само макроскопска, углавном на нивоу милиметра. Штавише, у смеру без скенирања (Кс смер), може се обрадити само према нагибу првог реда, а било која нелинеарна кривина (као што је закривљеност поља сочива и савијање силицијумске плочице) се не може компензовати, као што је приказано на слици 7.21. .

У динамичком режиму, неке машине за литографију такође могу да зауставе мерење нивелисања за непотпуне области експозиције (снимке) или области чипова на ивици силицијумске плочице (област експозиције са максимално
може да садржи много области чипова, које се називају матрица), и користи експозицију или податке о нивелацији површине чипа око себе за епитаксију да би се избегле грешке у мерењу узроковане прекомерним одступањем висине и непотпуним слојем филма на ивици силицијумске плочице. У АСМЛ машинама за литографију, ова функција се зове "Цирцуит Депендент Фоцус Едге Цлеаранце" (ЦДФЕЦ).
Постоји неколико главних фактора који утичу на дубину фокуса: нумерички отвор система, стање осветљења, ширина линије шаре, густина шаре, температура печења фоторезиста, итд. Као што је приказано на слици 7.22, према таласној оптици , на најбољој жижној даљини, сви светлосни зраци конвергирани у фокус имају исту фазу;
Међутим, у дефокусираној позицији, светлосни зраци који пролазе кроз ивицу сочива и светлосни зраци који пролазе кроз центар сочива путују различитим оптичким путањама, а њихова разлика је (ФФ′- ОФ′). Када се нумерички отвор бленде повећа, разлика у оптичкој путањи се такође повећава, а стварни интензитет жаришне светлости у тачки дефокусирања постаје мањи или дубина фокуса постаје мања. У условима паралелног осветљења, дубина фокуса (Раилеигх) се генерално даје следећом формулом, тј.


Где је θ максимални угао отварања сочива, који одговара нумеричком отвору НА. Када је НА релативно мали, може се приближно написати као

Може се видети да када је НА већа, дубина фокуса је мања, а дубина фокуса обрнуто пропорционална квадрату нумеричког отвора.
Не само нумерички отвор бленде утиче на дубину фокуса, већ и на услове осветљења. На пример, за густу графику, а просторни период је мањи од λ/НА, осветљење ван осе ће повећати дубину фокуса. Овај део ће бити поново разматран у одељку 7.1 одељка 7 са осветљењем ван осе. Поред тога, ширина линије графике такође ће утицати на дубину фокуса. На пример, дубина фокуса мале графике је генерално мања него код грубе графике. То је зато што је угао дифракционог таласа малих графика релативно велики, а угао између њихове конвергенције у фокалној равни је релативно велики. Као што је горе поменуто, дубина фокуса ће бити мања. Поред тога, температура печења фоторезиста ће такође утицати на дубину фокуса у одређеној мери. Веће печење након експозиције (ПЕБ) ће узроковати просек контраста просторне слике у вертикалном смеру (З) унутар дебљине фоторезиста, што резултира повећаном дубином фокуса. Међутим, ово је на рачун смањења максималног контраста слике.
Фактор грешке маске
Фактор грешке маске (МЕФ) или фактор повећања грешке маске (МЕЕФ) је дефинисан као делимични извод ширине линије изложене на силиконској плочици у односу на ширину линије маске. Фактор грешке маске је углавном узрокован дифракцијом оптичког система и постаће већи због ограничене верности фоторезиста просторној слици. Фактори који утичу на фактор грешке маске укључују услове осветљења, својства фоторезиста, аберације сочива литографске машине, температуру након печења (ПЕБ) итд. У протеклој деценији у литератури је било много извештаја о истраживању фактора грешке маске. Из ових студија се може видети да што је мањи просторни период или мањи контраст слике, то је већи фактор грешке маске. За обрасце који су много већи од таласне дужине експозиције, или у такозваном линеарном опсегу, фактор грешке маске је обично веома близу 1. За обрасце који су близу или мањи од таласне дужине, фактор грешке маске ће се значајно повећати. . Међутим, осим у следећим посебним случајевима, фактор грешке маске генерално није мањи од 1:
(1) Линијска литографија која користи маску наизменичног фазног померања може да произведе фактор грешке маске значајно мањи од 1. То је зато што је минимални интензитет светлости у дистрибуцији поља просторне слике углавном узрокован фазном мутацијом од 180 степени коју генерише суседна фазна зона. . Промена ширине металне линије на маски у фази мутације има мали утицај на ширину линије.
(2) Фактор грешке маске ће бити знатно мањи од 1 у близини мале компензационе структуре у корекцији ефекта оптичке близине. То је зато што мале промене главног узорка не могу бити осетљиво идентификоване помоћу система за снимање са ограниченом резолуцијом узрокованом дифракцијом.
Обично, за просторно проширене шаре као што су линије или жлебови и контактне рупе, фактор грешке маске је једнак или већи од 1. Пошто значај фактора грешке маске лежи у његовом односу са ширином линије и ценом маске, он постаје веома важно је ограничити га на мали опсег. На пример, за слој капије са изузетно високим захтевима за униформност ширине линије, фактор грешке маске се обично захтева да се контролише испод 1,5 (за 90нм и шире процесе).
До недавно је добијање података о факторима грешке маске захтевало нумеричку симулацију или експериментално мерење. За нумеричку симулацију, постизање одређеног степена тачности захтева ослањање на искуство у постављању параметара симулације. Ако су потребне информације о дистрибуцији фактора грешке маске у целом простору параметара литографије, коришћење таквих метода ће трајати дуго. У ствари, за снимање густих линија или жлебова, фактор грешке маске има аналитички приближан израз у теорији. Под посебним условима да је просторни период п мањи од λ /НА и ширина линије једнака ширини жлеба, под условима прстенастог осветљења, аналитички израз се може поједноставити и написати у следећем облику, тј. ,

+, - се примењују на жлебове и линије, респективно. Међу њима, σ је параметар делимичне кохерентности (0<σ <1), је фактор пропуштања амплитуде у ослабљеној маски померања фазе (нпр. за маску са ослабљеном 6% је 0.25 ), н је индекс преламања фоторезиста (обично између 1,7 и 1,8), а а је еквивалентна дужина дифузије фотокиселине испод модела прага (у зависности од различитих технолошких чворова, обично од 5 до 10 нм за 32 до 45 нм чворова до 70 нм за чворове од 0,18 до 0,25 μм).
За маску наизменичног померања фазе (Алт-ПСМ), МЕФ има једноставнији израз, наиме

Међу њима, просторни период стр<3λ / (2NA), CD refers to the line width on the silicon wafer, and δ refers to the line width on the mask. If we plot equation (7-21), we can get the result in Figure 7.23. It can be seen that MEF increases rapidly as the spatial period decreases, and increases as the photoacid diffusion length increases.

Ако су сви параметри осим дужине дифузије фотокиселине у формули (7-21) познати, дужина дифузије фотокиселине се може добити прилагођавањем експерименталних података. Резултати показују да након 40 секунди након печења, дужина дифузије фотокиселине одређеног типа фоторезиста од 193 нм износи 27 нм; након 60 секунди након печења, дужина дифузије постаје 33 нм. А због тачности података, тачност мерења дужине дифузије фотокиселине је ±2нм. Ово је за ред величине више од тачности претходних метода мерења, као што је приказано на слици 7.24. Фактор грешке маске се такође може користити за израчунавање захтева ширине линије маске за уједначеност ширине линије, као и за подешавање правила размака дводимензионалне графике у корекцији ефекта оптичке близине. За дводимензионалну графику са скраћеним крајевима линија, као што је приказано на слици 7.25, кроз израчунавање једноставне функције ширења тачке и одређеног степена апроксимације дифузије фотокиселине, може се добити скоро аналитичка формула за ефекат оптичке близине на крају линије. добијено, тј.


Где је ПСФ функција ширења тачке, индекс "Д" представља дифузију фотокиселине, а представља дужину дифузије фотокиселине, н=1, 2 одговара кохерентним и некохерентним условима осветљења, и

Уједначеност ширине линије
Уједначеност ширине линије у полупроводничким процесима се генерално дели на: област чипа, област сачме, област плочице, површину серије и област од серије до лота. Фактори који утичу на униформност ширине линије и општу анализу опсега утицаја наведени су у табели 7.2. Из табеле 7.2 можемо наћи да:

1) Генерално, проблеми узроковани машинама за литографију и процесним прозорима имају широк утицај.
(2) Проблеми узроковани грешкама у производњи маске или ефектима оптичке близине углавном су ограничени на подручје експозиције.
(3) Проблеми узроковани премазом или супстратом углавном су ограничени на силиконску плочицу.
ЦМОС уређаји генерално захтевају униформност ширине линије од око ±10% ширине линије. За капије, општа тачност контроле је ±7%. То је зато што у процесима испод чвора од 0,18 μм, генерално постоји процес урезивања ширине линије након литографије и пре гравирања, што даље смањује ширину линије литографије на ширину линије уређаја, или близу ширине линије уређаја, што је генерално 70% ширине литографске линије. Пошто је контрола ширине линије уређаја ±10%, ширина линије литографије постаје ±7%.
Постоји много начина да се побољша униформност ширине литографске линије, као што је компензација дистрибуције енергије експозиције у дистрибуцији осветљења литографске машине на основу резултата мерења униформности експозиције у области експозиције. Ова компензација се може остварити на два нивоа. Може се компензовати у машинским константама, што је применљиво на све услове осветљења, или се може компензовати у потпрограму експозиције (пратећи одређени програм експозиције). На овај начин може прецизно циљати одређени ниво са строгим захтевима за униформност. Такође се може побољшати анализом основног узрока неуједначене ширине литографске линије. На пример, типичан проблем је утицај висинске разлике изазване структуром процеса на подлози силицијумске плочице на униформност ширине линије капије. На пример, униформност ширине локалне линије (Лоцал ЦД Вариатион, ЛЦДВ) слоја гејта о коме се говори у [6] ће се погоршати услед флуктуације висине подлоге. Ова флуктуација је приказана на слици 7.28.

Промене ширине линије изазване висинском разликом приказане су на слици 7.29 и слици 7.30. Може се видети да како се висинска разлика постепено смањује, ширина линије постепено опада до стабилне вредности.


1. Побољшање уједначености ширине линије у области чипа или у графичкој области
Пошто постоји много фактора који утичу на овај опсег, разматрају се само неке главне методе.
(1) Побољшајте прозор процеса и оптимизујте прозор процеса.
За густу графику, осветљење ван осе може да се користи за побољшање контраста и дубине фокуса, а маске за померање фазе се могу користити за побољшање контраста;
За изоловану графику, траке за субдифракционо расејање (СРАФ) могу се користити за побољшање дубине фокуса изоловане графике;
За полуизоловану графику, то јест, просторни период је мањи од двоструког минималног просторног периода и нешто већи од минималног просторног периода, прозор процеса ће овде достићи скоро тешко стање, познато и као „забрањени корак“, као што је приказано на слици 7.31

Као што се може видети са слике 7.31, у односу на минимални просторни период од 310 нм, ширина линије опада са 130 нм на око 90 нм у близини периода од 500 нм. Ово (овде није приказано) такође укључује значајан пад контраста и дубине фокуса. Забрана просторног периода је узрокована потребом да се одржи фиксна минимална ширина линије у литографији логичких кола, што резултира озбиљним недостатком контраста у сликама са неједнаким размаком у различитим просторним периодима или суседним обрасцима. То је углавном узроковано Офф-акис осветљењем које намеће ограничења на полугусту графику. Уобичајено, осветљење ван осе има јаку помоћ само за минимални просторни период, али има известан негативан утицај на такозвану "полу-густу" графику на минималном простору и 2 пута дужем од минималног простора. Да би се побољшао процесни прозор током такозваног забрањеног периода, угао ван осе осветљења ван осе треба на одговарајући начин смањити да би се постигла избалансирана униформност ширине линије.
(2) Побољшајте тачност и поузданост корекције оптичког ефекта близине.
Основни процес корекције ефекта оптичке близине је: приликом успостављања модела прво дизајнирати неке калибрационе графике на тест маски као што је приказано на слици 7.32. Затим се експонирањем силицијумске плочице добија величина узорка фоторезиста на силицијумској плочици, а затим се модел калибрише (одређује се релевантни параметри модела) и истовремено се израчунава количина корекције. Затим се, на основу сличности између стварног и калибрационог графикона, коригује према моделу.
Прецизност корекције ефекта оптичке близине зависи од следећих фактора: тачности мерења података о ширини линије силицијумске плочице, тачности уклапања модела и рационалности и поузданости алгоритма корекције узорка кола модела, као што је метода узорковања (фрагментације), густина тачке узорковања Изаберите, тачна величина корака, итд. За моделе фотоотпора, генерално постоје једноставни модели прага укључујући Гаусову дифузију (модел прага са Гаусовом дифузијом) и моделе отпора са променљивим прагом. Први претпоставља да је фоторезист прекидач за светло. Када интензитет светлости достигне одређени праг, брзина растварања фоторезиста у развијачу се нагло мења. Ово последње је због одступања првог од експерименталних података. Потоњи верује да је фоторезист сложен систем, а праг његове реакције је повезан са максималним интензитетом светлости и градијентом максималног интензитета светлости (који ће изазвати дифузију фотоосетљивог агенса) и може бити нелинеарна веза. А ово последње такође може да опише нека одступања ширине линије гравирања на густим до изолованим шарама. Наравно, овакав модел не може физички да прикаже физичку слику врло јасно. Уопштено говорећи, физичка слика модела прага плус Гаусова дифузија је врло јасна и људи је више користе, посебно у развоју процеса и оптимизацији процеса. У погледу корекције оптичког ефекта близине, пошто је потребно изградити модел са прецизношћу од неколико нанометара за веома кратко време, додавање неких додатних параметара чије физичко значење није могуће јасно објаснити је неизбежно и такође је привремена мера.
Наравно, како процес фотолитографије наставља да се развија, модел корекције ефекта фотолитографије близине ће наставити да се развија и апсорбује параметре са физичким значењима. Да бисте повећали тачност модела, можете проширити репрезентативност мерне графике повећањем броја мерних тачака (нпр. 3 до 5 пута), односно побољшањем графике калибрације (мерача), као што је приказано на слици. 7.32. Иста графика дизајна кола је у Корелацијама и сличностима у геометријским облицима. Током процеса прилагођавања модела, покушајте да користите физичке параметре и вратите грешке при постављању инжењеру литографије ради анализе како бисте елиминисали могуће грешке. Корекција оптичког ефекта близине ће бити детаљно размотрена у другом поглављу.

(3) Оптимизирајте дебљину антирефлексног слоја.
Због разлике у индексу преламања (н и к вредности) између фоторезиста и супстрата, део светлости осветљења ће се рефлектовати назад од интерфејса између фоторезиста и супстрата, узрокујући сметње упадној светлости слике. Када је ова сметња озбиљна, може чак произвести ефекат стојећег таласа, као што је приказано на слици 7.33 (ц). Слика 7.33 (ц) приказује попречни пресек и-линије 365нм или 248нм фоторезиста. Пошто је растојање између врхова у стојећем таласу пола таласне дужине, а индекс преламања н фоторезиста је генерално око 1,6 до 1,7, према броју пикова (~10), може се закључити да је дебљина фоторезиста око 0,7 до 1,2μм. Дебљина фоторезиста од 193 нм је обично мања од 300 нм. Да би се елиминисала рефлектована светлост на дну фоторезиста, обично се користи доњи антирефлексни премаз (БАРЦ), као што је приказано на слици 7.34 (а). На слици 7.34 (а), интерфејс се додаје након додавања доњег антирефлексног слоја. Фаза рефлектованог светла између антирефлексног слоја и подлоге може се подесити подешавањем дебљине антирефлексног слоја како би се неутралисало рефлектовано светло између фоторезиста и антирефлексног слоја, чиме се елиминише рефлектована светлост на дно фоторезиста. За антирефлексни слој, ако се жели постићи строга антирефлексија на дебљини од око 1/4 таласне дужине, индекс преламања н антирефлексног слоја треба прецизно да се подеси тако да буде између нСупстрати нПхоторесистсупстрата, тј.


(4) Оптимизујте дебљину и криву замаха фоторезиста
Чак и са доњим антирефлексним слојем, и даље ће постојати одређена количина преостале светлости која се одбија од дна фоторезиста. Овај део светлости ће ометати рефлектовану светлост са врха фоторезиста, као што је приказано на слици 7.35 (а) и слици 7.35 (б). Како се дебљина фоторезиста мења, фаза "рефлектоване светлости 0" и "рефлектоване светлости 1" се периодично мења, узрокујући сметње. Прерасподела енергије интерференцијом ће проузроковати да се енергија која улази у фоторезист периодично мења како се дебљина фоторезиста мења, тако да ће се ширина линије периодично мењати како се мења дебљина фоторезиста, као што је приказано на слици 7.35 (б). Генерално постоји неколико начина да се реши проблем флуктуације ширине линије са дебљином фотоотпорника:
Оптимизујте дебљину и индекс преламања антирефлексног слоја (изаберите одговарајући антирефлексни слој)
Изаберите два антирефлексна слоја (обично један од њих је неоргански антирефлексни слој, као што је силицијум оксинитрид СиОН)
Додајте горњи антирефлексни премаз (Топ АРЦ, ТАРЦ) да бисте уклонили рефлектовану светлост на врху фоторезиста
Међутим, додавање антирефлексног слоја ће учинити процес компликованијим и скупљим. Када је прозор процеса и даље прихватљив, обично се бира дебљина са најмањом ширином линије. То је зато што када се дебљина фоторезиста помери, ширина линије постаје већа, а не мања, тако да се процесни прозор нагло смањује.

2. Друге методе за побољшање униформности ширине линије
Побољшати уједначеност осветљења прореза, аберације, жижне даљине и контролу нивелисања, тачност синхронизације платформе и тачност контроле температуре машине за литографију; побољшати униформност ширине линије маске; побољшати подлогу и смањити утицај подлоге на литографију (укључујући повећање дубине фокуса и побољшање антирефлексног слоја). Међу њима, у одељку 4.2 помиње се да повећање униформности шаблона дизајна доприноси побољшању тачности нивелисања и стварном повећању дубине фокуса. Храпавост ивице шаре генерално је узрокована следећим факторима:
(1) Урођена храпавост фоторезиста: повезана је са молекулском тежином фоторезиста, дистрибуцијом величине молекулске тежине и концентрацијом генератора фотокиселина (ПАГ).
(2) Контраст стопе растварања развоја фоторезиста са повећањем интензитета светлости: Што је већа промена брзине растварања са интензитетом светлости близу граничне енергије, то је мања храпавост узрокована делимичним развојем.
(3) Осетљивост фоторезиста: Што се фоторезист мање ослања на печење након експозиције (ПЕБ), то ће вероватно бити већа храпавост ширине линије. Печење након излагања може уклонити неке неуједначености.
(4) Контраст или маргина енергије фотолитографске слике: Што је већи контраст, то је ужа област на којој је ивица шаре развијена, а храпавост је мања. Генерално се изражава односом између храпавости ширине линије и нагиба дневника слике (ИЛС).
За хемијски појачане фоторезисте, сваки молекул фотокиселине генерисан фотохемијском реакцијом ће бити подвргнут каталитичкој реакцији уклањања заштите унутар опсега дужине дифузије са тачком генерисања као центром круга и радијусом као полупречником. Уопштено говорећи, за фоторезисте од 193 нм, дужина дифузије је у опсегу од 5 до 30 нм. Што је дужина дифузије већа, то је боља храпавост узорка када контраст слике остане непромењен. Међутим, близу границе резолуције, као што је близу пола корака од 45 нм, повећање дужине дифузије ће довести до смањења контраста просторне слике, а смањење контраста просторне слике ће такође довести до повећања храпавости узорка.
Брзина растварања фоторезиста се генерално мења од веома ниског до веома високог нивоа на начин сличан степену како се интензитет светлости мења. Ако је ова степеничаста промена стрмија, такозвана област „делимичне развијености“, односно прелазна област у средини промене корака, биће смањена, чиме се смањује храпавост шаре. Наравно, превише контраста растварања ће такође утицати на дубину фокуса. За неке фоторезисте од 248 нм и 365 нм, нешто мањи развојни контраст може до одређене мере проширити дубину фокуса, као што је приказано на слици 7.36.

Што је већа осетљивост фоторезиста, то је краћа дужина дифузије фотокиселине (што је већа верност слике из ваздуха и већа резолуција), јер такви фоторезисти генерално мање зависе од печења након експозиције, што може довести до одређеног степена. храпавости узорка. Међутим, ако се у исто време повећа концентрација генератора фотокиселина, ова ситуација се може побољшати. Побољшање контраста слике фоторезиста може смањити храпавост узорка, као што је приказано на слици 7.37.

Заобљеност контактних рупа и отвора је слична храпавости шаре. Такође је повезано са дифузијом фотокиселине, концентрацијом фотокиселине, контрастом просторне слике и контрастом развоја фоторезиста. Нећемо их овде расправљати један по један.
Морфологија фоторезиста
Абнормалности у морфологији фотоотпорника укључују угао нагиба бочне стране, стојећи талас, губитак дебљине, доњу подлогу, доњи рез, Т-врх, заокруживање на врху, храпавост ширине линије, однос ширине и висине узорка, остатке дна, итд. Разговараћемо о њима један по један. , као што је приказано на слици 7.38.

Угао бочног зида: Ово је генерално зато што је светлост која улази на дно фоторезиста слабија од светла на врху (због апсорпције светлости од стране фоторезиста). Решење је генерално да се смањи апсорпција светлости фоторезиста уз повећање осетљивости фоторезиста на светлост. Ово се може постићи повећањем додавања фотоосетљивих компоненти и повећањем каталитичког ефекта фотокиселина у реакцији депротекције (реакција дифузије-катализе). Угао бочног зида ће имати одређени утицај на гравирање, ау тешким случајевима, угао бочног зида ће се пренети на угравирани материјал подлоге.
Стојећи талас: Ефекат стојећег таласа може се ефикасно решити додавањем слоја против рефлексије и одговарајућим повећањем дифузије фотосензибилизатора (као што је повећање температуре или времена после печења да би се повећала дифузија фотокиселина).
Губитак дебљине: Пошто врх фоторезиста прима најјаче светло, а врх је изложен највећем броју развијача, дебљина фоторезиста ће се у одређеној мери изгубити након што се развој заврши.
Подножје: Доњи темељ је генерално узрокован киселинско-базном неравнотежом између фоторезиста и подлоге (као што је доњи антирефлексни слој). Ако је супстрат релативно алкалан или хидрофилан, фотокиселина ће бити неутралисана или апсорбована у супстрат, узрокујући да реакција уклањања заштите на дну фоторезиста буде угрожена. Решење овог проблема је генерално повећање киселости супстрата, повећање температуре печења фоторезиста и антирефлексног слоја пре експозиције, како би се ограничила дифузија фотокиселине у фоторезисту и у подлогу. Међутим, ограничавање дифузије ће утицати и на друга својства, као што су храпавост узорка, дубина фокуса итд.
Подрезивање: За разлику од доње основе, подрезивање је због веће киселости на дну фоторезиста, а реакција уклањања заштите на дну је већа од оне на другим местима. Решење је управо супротно од горе наведеног.
Т-прелив: Т-прелив је узрокован алкалним (базним) компонентама у ваздуху у фабрици, као што су амонијак, амонијак (амонијак) и органска једињења амина (амин), која продиру у врх фоторезиста и неутралишу део фотокиселине, што доводи до веће локалне ширине линије на врху, ау тешким случајевима то ће изазвати приањање линије. Решење је да се стриктно контролише садржај алкалија у ваздуху у области фотолитографије, обично мањи од 20 ппб (делова на милијарду), и покуша да се скрати време од излагања до кашњења после експозиције.
Заокруживање на врху: Генерално, интензитет светлости озраченог на врху фоторезиста је релативно велик. Када развојни контраст фоторезиста није веома висок, овај део повећане светлости ће довести до повећане стопе растварања, узрокујући тако да се врх заокружи.
Храпавост ширине линије: О храпавости ширине линије већ је било речи.
Пропорција ширине/колапс узорка: О размери се расправља зато што ће током процеса развоја развијач, дејонизована вода, итд. генерисати бочну напетост формирану површинском напетошћу у обрасцу фоторезиста након развоја, као што је приказано на слици 7.39. За густе шаре, пошто је напетост на обе стране отприлике иста, проблем није превелик. Међутим, за узорак на ивици густог узорка, ако је однос ширине и висине велик, биће подложан једностраној напетости. Заједно са поремећајем ротације велике брзине током процеса развоја, образац се може срушити. Експерименти показују да је однос висине и ширине изнад 3:1 генерално опаснији.

Оштећење: Разлог за љуштење је генерално тај што доњи фоторезист не упија довољно светлости, што резултира делимичним развојем. Да би се побољшала резолуција фоторезиста, дужина дифузије фотокиселине треба да се минимизира, а уједначеност просторног развоја узрокована дифузијом фотокиселине је смањена. На овај начин се повећава храпавост простора. Доњи каменац се генерално може смањити оптимизацијом услова осветљења, пристрасности ширине линије маске и температуре и времена печења како би се побољшао контраст просторне слике и повећала експозиција по јединици површине.
Прецизност поравнања и преклапања
Поравнање се односи на регистрацију између слојева. Уопштено говорећи, тачност преклапања између слојева треба да буде око 25%~30% критичне величине (минималне величине) силицијумске плочице. Овде ћемо разговарати о следећим аспектима: процес прекривања, параметри и једначине преклапања, ознаке преклапања, опрема и техничка питања у вези са преклапањем и процеси који утичу на тачност преклапања.
Процес прекривања је подељен на производњу ознаке поравнања првог слоја (или предњег слоја), поравнање, решење за поравнање, компензацију фотолитографске машине, експозицију, мерење тачности преклапања након експозиције и израчунавање следеће рунде компензације поравнања, као што је приказано на слици 7.40. . Сврха преклапања је да максимизира преклапање координата на силицијумској плочици са платформом силицијумске плочице (односно, координате фотолитографске машине). За линеарни део постоје четири параметра: транслација (Тx, Ty), око вертикалне осе (З), ротација (Р) и увећање (М). Може се успоставити следећи однос између координатног система силицијумске плочице (Ксw, Yw) и координатни систем фотолитографске машине (КсM, YM):
XM=TX+M[XВ цос(R)-YВ син (R)]


